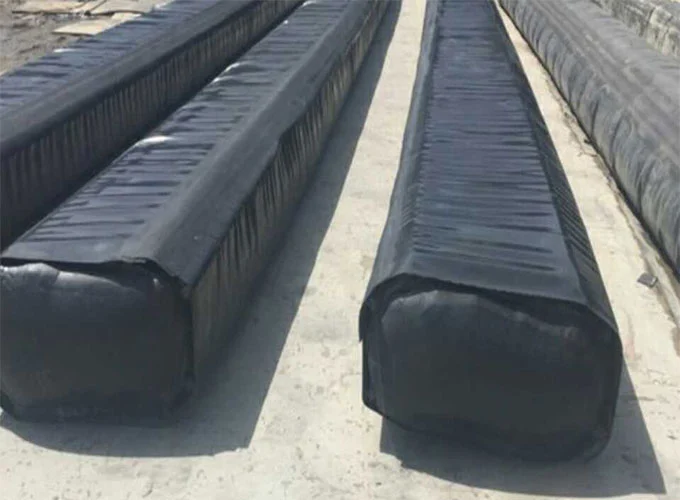
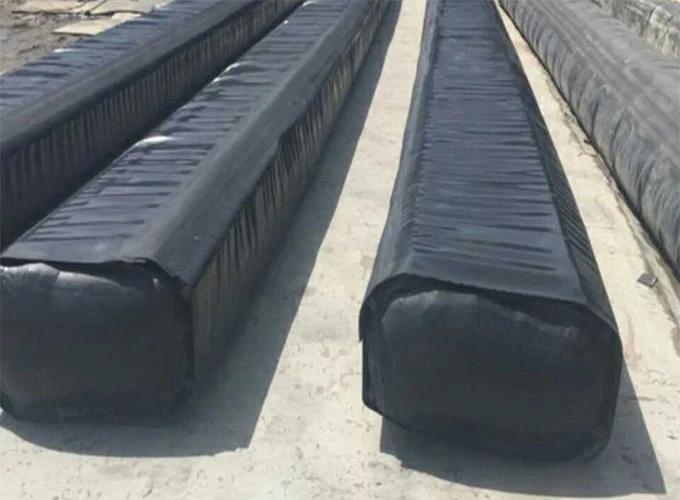
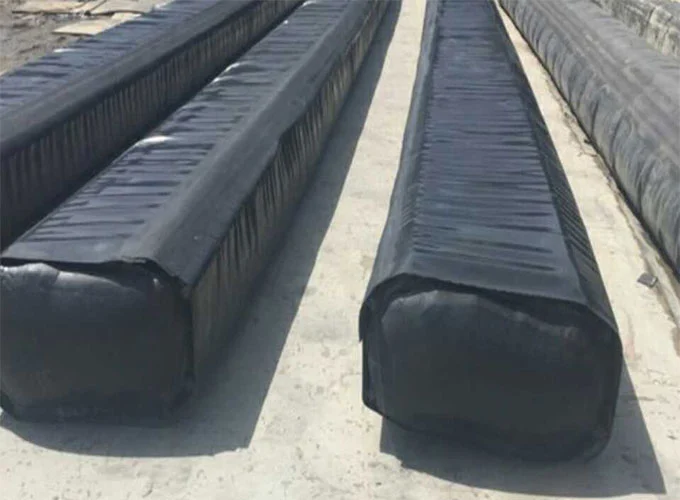
Brokonstruksjon krever pålitelige formingsløsninger for å produsere hule betongkomponenter med nøyaktige dimensjoner, konsistente interne strukturer og håndterbare byggekostnader. Tradisjonelle stål- og treformer kan være tunge, vanskelige å fjerne og mindre praktiske når prosjekter involverer ulike spenn eller uregelmessige former. Gummi oppblåsbare kjerneformer tilbyr et alternativ ved å bruke kontrollert lufttrykk for å støtte betongforming og la formen fjernes etter at betongen når sitt innledende herdestadium.
Hos Aorunda produserer vi oppblåsbare kjerneformer av gummi ved bruk av høystyrke syntetisk fiberstoff og syntetisk gummi gjennom en høytemperaturvulkaniseringsprosess. Med forskjellige diametre, lengder og former tilgjengelig, er produktene våre designet for brokonstruksjon og prefabrikerte betongapplikasjoner der fleksibilitet, gjentatt bruk og håndtering på stedet betyr noe.
En oppblåsbar kjerneform av gummi er et fleksibelt formingsprodukt laget av høystyrke syntetisk fiberstoff belagt med syntetisk gummi. Fiberstoffet fungerer som det trykkbestandige forsterkningslaget, mens det indre og ytre gummilaget gir bindebeskyttelse og fleksibilitet. Det sammensatte materialet vulkaniseres ved høye temperaturer i henhold til nødvendige dimensjoner og form.
Under brobygging plasserer vi den tømte kjerneformen inne i den utpekte forsterkningsstrukturen og blåser den opp til spesifisert arbeidstrykk. Når formen når de nødvendige dimensjonene og er sikkert plassert, kan betong tømmes rundt den for å danne en hul seksjon.
Etter at betongen når sitt innledende settingstadium, slippes luften ut gjennom ventilen, slik at formen trekker seg sammen og trekkes ut. Den gjenvunnede formen kan deretter rengjøres, inspiseres og klargjøres for en ny byggesyklus.
Denne prosessen gjørGummi oppblåsbare kjerneformerspesielt nyttig for hule betongkomponenter, der opprettholdelse av den indre hulromsformen er like viktig som å danne den ytre betongoverflaten.
I motsetning til stive støpeformer, kan oppblåsbare kjerneformer tømmes for fjerning, noe som reduserer vanskeligheten med å fjerne fra formen lukkede eller relativt smale betongkonstruksjoner. Deres fleksible konstruksjon gjør det også mulig å produsere forskjellige dimensjoner og former for spesifikke brotekniske krav.
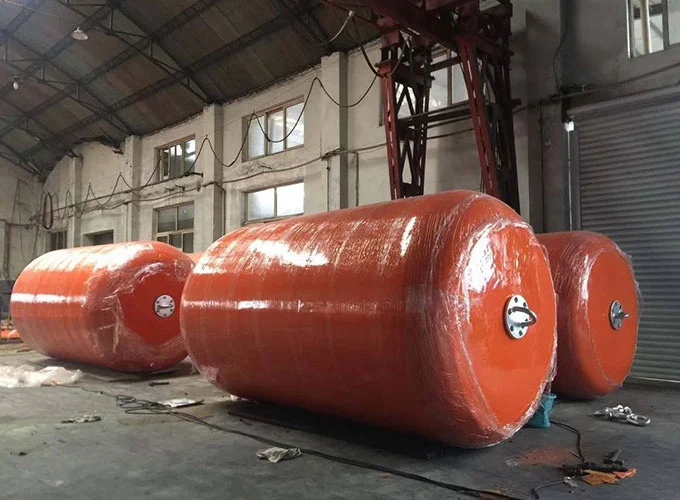
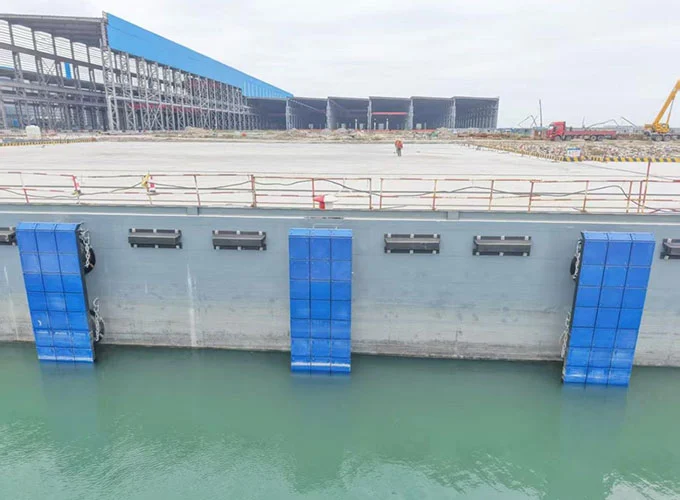
For andre byggeapplikasjoner leverer vi ogsåbygge kollisjonsputerogrørkollisjonsputer.
Vår erfaring er at hovedfordelen med en oppblåsbar kjerneform ikke bare er å erstatte en stiv form med et gummiprodukt. Det er måten formen endrer installasjons-, formings- og avformingsprosessen på. Flere praktiske fordeler gjør den egnet for brobygging.
Stål- og treformer krever generelt mer kompliserte håndterings- og fjerningsarrangementer, spesielt når betongkonstruksjonen inneholder lukkede hule seksjoner. En oppblåsbar gummikjerneform kan settes inn i tømt tilstand, blåses opp etter posisjonering og tømmes igjen før ekstraksjon.
Dette reduserer behovet for kompliserte muggfjerningsoperasjoner og kan spare arbeidskraft under byggingen. Imidlertid må formen være riktig plassert og sikret før betongstøping for å hindre bevegelse under betongtrykk.
Broprosjekter bruker ikke alltid identiske betongkomponentdimensjoner. Ulike spenn, strukturelle design og indre hulromsformer kan kreve forskjellige formspesifikasjoner.
Våre oppblåsbare kjerneformer i gummi er tilgjengelige i flere diametre og lengder, inkludert konvensjonelle runde og rektangulære konfigurasjoner. Vi støtter også tilpassede former og dimensjoner i henhold til tekniske tegninger og faktiske konstruksjonskrav.
En praktisk fordel med oppblåsbare kjerneformer i gummi er gjenbrukbarheten. I stedet for å behandle hver formingsoperasjon som en ny forminstallasjon, kan byggeteam gjenopprette kjerneformen etter fjerning, inspisere tilstanden og gjenbruke den i etterfølgende operasjoner.
Under normale driftsforhold, standardisert lagring og rettidig vedlikehold, kan produktet vårt gjenbrukes dusinvis av ganger. Den faktiske levetiden avhenger av lufttrykk, håndteringsmetoder, konstruksjonsforhold og vedlikeholdspraksis.
Sammenlignet med engangs- eller prosjektspesifikke stive formingsmaterialer, kan denne gjentatte bruksfunksjonen bidra til å redusere materialforbruket og de totale byggekostnadene.
Oppblåsbare kjerneformer bidrar til å danne hule betongkomponenter uten å forlate formmaterialet inne i den ferdige strukturen. I henhold til produktapplikasjonsinformasjonen kan forspente hule betongkomponenter dannet med denne metoden være omtrent 20 % lettere enn ikke-forspente solide komponenter.
Denne vektreduksjonen er relatert til den hule og forspente konstruksjonen i stedet for selve gummiformen. For egnede broprosjekter kan lettere konstruksjonskomponenter bidra til å redusere belastningen på bærende konstruksjoner og gi større fleksibilitet i ingeniørdesign.
Når du velger en gummioppblåsbar kjerneform, anbefaler vi å vurdere mer enn dens ytre dimensjoner. Armeringsstyrke, gummi-til-stoff-adhesjon, overflatetilstand, driftstemperatur og trykkmotstand påvirker alle ytelsen under betongforming.
Følgende tabell oppsummerer de viktigste fysiske og mekaniske spesifikasjonene til vår teip for innvendig film.
| Ytelseselement | Spesifikasjon |
|---|---|
| Tykkelsestoleranse | 3 ± 0,2 mm |
| Overflateutseende | Glatt overflate, ikke synlig stoff |
| Gummi-til-stoff vedheftstyrke | ≥ 8 N/25 mm |
| Standard driftstemperatur for indre filmtape | -10°C til +80°C |
Vi bruker syntetisk gummi, naturgummi og forsterkede stofflag i produktkonstruksjonen. Den vulkaniserte strukturen gir strekkstyrke, elastisitet og fleksibilitet for gjentatte oppblåsings- og avformingsoperasjoner.
Ulike bro- og prefabrikerte betongprosjekter krever forskjellige innvendige hulromsdimensjoner. Følgende er noen av våre konvensjonelle spesifikasjoner. Tilpassede dimensjoner er også tilgjengelige.
| Spesifikasjoner for rund kjerneform | Spesifikasjoner for rund kjerneform | Konvensjonelle integrerte spesifikasjoner |
|---|---|---|
| D180 mm × 6–20 m | D400 mm × 10–40 m | 350 × 530 (540) mm × 10–40 m |
| D200(D220) mm × 10–20 m | D500 mm × 10–40 m | 320 × 520 (540) mm × 10–40 m |
| D240(D250) mm × 15–40 m | D600 mm × 10–40 m | 350(360) × 560 mm × 10–40 m |
| D300(D330) mm × 15–40 m | D620 mm × 10–40 m | 360 × 640 (650) mm × 10–40 m |
| D350(D360) mm × 10–40 m | D700 mm × 10–40 m | 350 × 520 (550) mm × 10–40 m |
Dette er vanlige produksjonsspesifikasjoner i stedet for faste grenser. For ikke-standard broseksjoner anbefaler vi å bekrefte nødvendig diameter, lengde, tverrsnittsform og arbeidstrykk før produksjon.
Oppblåsningstrykk er en av de viktigste faktorene som påvirker stabiliteten og levetiden til en gummioppblåsbar kjerneform. Hvis trykket er for lavt, kan det hende at formen ikke opprettholder de tiltenkte dimensjonene under betongstøping. Hvis trykket er for høyt, kan overdreven belastning skade gummioverflaten og innvendig fiberarmering.
Av denne grunn anbefaler vi å bruke en trykkmåler under hele oppblåsningen og følge det spesifiserte arbeidstrykket for den tilsvarende formdiameteren.
Følgende tall er referanseinflasjonstrykk fra våre produktspesifikasjoner:
| Kjerneformdiameter (mm) | Standard inflasjonstrykk (MPa) |
|---|---|
| 80 | 0.12 |
| 120 | 0.10 |
| 150 | 0.08 |
| 200 | 0.07 |
| 250 | 0.05 |
| 400 | 0.04 |
| 500 | 0.035 |
| 600 | 0.03 |
| 700 | 0.027 |
| 800 | 0.026 |
| 900 | 0.025 |
| 2200 | 0.005 |
Disse verdiene bør behandles som produktspesifikke referanseparametere, ikke universelle trykkinnstillinger for hver oppblåsbar form. Faktiske inflasjonskrav bør bekreftes mot den valgte produktspesifikasjonen og prosjektbetingelsene. Overtrykksoppblåsing må unngås.
Under betongstøping anbefaler vi også å feste formen med posisjoneringsstenger, støtter eller festeanordninger. For støpeformer med større diameter bidrar passende forsterkning og tettere festearrangementer til å redusere flyting og forskyvning forårsaket av betongoppdrift.
Riktig installasjon er avgjørende for å opprettholde formen og posisjonen til formen under betongstøping. Basert på våre retningslinjer for produktapplikasjoner anbefaler vi følgende prosedyre.
Før installasjon, sjekk gummioverflaten for punkteringer, sprekker, luftlekkasje eller synlige skader. Fjern betongrester og annet rusk, og sørg for at formdimensjonene samsvarer med ingeniørtegningene.
Plasser den tømte formen sentralt inne i forsterkningsstrukturen. Åpne oppblåsningsventilen og tilfør gradvis luft mens du overvåker trykkmåleren. Stopp oppblåsingen når det spesifiserte arbeidstrykket er nådd og lukk ventilen forsvarlig.
For uregelmessig utformede kjerneformer, blås opp forskjellige seksjoner vekselvis til det nødvendige trykket er oppnådd gjennom hele strukturen.
Fest den oppblåste formen med posisjoneringsstenger, støtter eller andre passende festeanordninger. Kontroller justeringen før helling. Der det er mulig, hell betong jevnt fra begge sider og overvåk formposisjonen gjennom hele prosessen.
Dette trinnet er spesielt viktig for større hule seksjoner, da ujevn betongplassering kan forårsake forskyvning av mugg eller flyting.
Etter at betongen har nådd det første herdestadiet, slipp sakte ut luften gjennom ventilen og trekk forsiktig ut den tomme kjerneformen. Den nøyaktige avformingstiden bør bestemmes i henhold til sementkvaliteten og faktiske forhold på stedet.
Etter fjerning, skyll formen for å fjerne betongrester. Kontroller overflaten, tetningssjiktet og ventilene for skade eller lekkasje. En vanntest kan utføres for å verifisere tilstanden før neste bruk.
Gummi oppblåsbare kjerneformer brukes hovedsakelig i betongformingsapplikasjoner som krever hule indre seksjoner eller tilpassede hulromsformer. Deres fleksible struktur gjør dem egnet for ulike konstruksjonskrav.
For prosjekter med ulike konstruksjonskrav produserer vi ogsåmarine kollisjonsputerogbygge kollisjonsputer. Hvert produkt er designet for sine egne bruksområder og driftsforhold.
Hos Aorunda har vi vært engasjert i produksjon av gummiprodukter siden 1996. Basert i Jimo, Qingdao, fokuserer vi på produkter inkludert oppblåsbare kjerneformer av gummi,marine kollisjonsputer, gummiskjermer, ogoljebermer.
Våre produksjonsevner støttes av to produksjonsbaser som dekker mer enn 30 000 kvadratmeter, omtrent 50 millioner RMB i anleggsmidler, og et komplett utvalg av profesjonelt gummiproduksjons- og testutstyr.
For byggeprosjekter som krever ulike formdimensjoner eller former, støtter vi skreddersydd produksjon basert på tekniske tegninger, dimensjoner og faktiske applikasjonskrav. Vår produksjonserfaring hjelper oss med å evaluere materialstruktur, armeringskrav og produktspesifikasjoner før produksjon.
Vårt firma har oppnådd ISO 9001 kvalitetsstyringssystemsertifisering og CCS (China Classification Society) sertifisering. Vi er også anerkjent som en demonstrasjonsbedrift for teknologiinnovasjon på kommunalt nivå.
Med produkter levert til innenlandske ingeniørbedrifter og internasjonale markeder over hele Sørøst-Asia, Europa, Afrika og andre regioner, fortsetter vi å fokusere på praktisk produksjonskvalitet og applikasjonsspesifikke gummiløsninger.
For å lære mer om våre produksjonsevner, besøkAorundas firmaprofileller utforske vårproduktspekter.
Under normale driftsforhold, riktig lagring og rettidig vedlikehold, kan våre oppblåsbare kjerneformer av gummi gjenbrukes dusinvis av ganger. Faktisk gjenbruksfrekvens avhenger av oppblåsingstrykk, håndteringspraksis, konstruksjonsforhold og tilstanden til gummioverflaten og forsterkningslaget.
Ja. Vi støtter skreddersydd produksjon for forskjellige diametre, lengder og uregelmessige former. Du kan gi tekniske tegninger, nødvendige dimensjoner og konstruksjonsdetaljer, slik at teamet vårt kan evaluere passende formstruktur og spesifikasjoner.
Fest formen før helling ved å bruke stigbøyler, posisjoneringsstenger, støtter eller trykkblokker etter behov. For former med større diameter kan det være nødvendig med tettere stigbøyleavstand. Vi anbefaler også å støpe betong jevnt fra begge sider for å redusere ujevnt trykk og forskyvning.
Overtrykk kan legge overdreven belastning på gummioverflaten og innvendig fiberarmering, potensielt forårsake deformasjon, luftlekkasje eller strukturell skade. Bruk alltid en trykkmåler og stopp oppblåsingen umiddelbart når spesifisert arbeidstrykk er nådd.
Produktspesifikasjonen viser en driftstemperatur på -10°C til +80°C for den innvendige filmtapen. Produktytelsesinformasjonen beskriver også praktisk konstruksjonsbruk innenfor -15°C til +80°C. For prosjekter som opererer nær temperaturgrenser, anbefaler vi å bekrefte den passende spesifikasjonen med vårt ingeniørteam.
Etter fjerning av formen, rengjør overflaten med vann og inspiser produktet for skade eller lekkasje. Oppbevar den i et tørt, ventilert og skyggefullt miljø, vekk fra direkte sollys, skarpe gjenstander, oljeflekker og kjemiske etsende stoffer. Unngå overdreven folding, klem eller kontakt med harde gjenstander som kan skade gummioverflaten.
Å velge den riktige oppblåsbare kjerneformen av gummi krever at dens dimensjoner, form, armeringsstruktur og oppblåsingstrykk tilpasses de faktiske betongformingsforholdene. Hos Aorunda tilbyr vi skreddersydde gummikjerneformer for ulike bruksområder for bro og prefabrikkerte betong.
Send oss ønsket diameter, lengde, tverrsnittsform og prosjekttegninger. Teamet vårt kan hjelpe med å vurdere de passende spesifikasjonene for din applikasjon.
Telefon: +86-532-87511707
Mobil: +86-13697683983
E-post: anny@ardfenders.com
Adresse:No. 60, Kongquehe Fourth Road, Clothing Industrial Park, Jimo District, Qingdao City, Shandong-provinsen, Kina
Copyright © 2026 Qingdao Aorunda Rubber Industry Co., Ltd. Alle rettigheter reservert.